的废气简况:
工作进程中出现的废水含甲醇、皮脂酸甲酯及甘油,含量震荡大(50~2000mg/m³),且还具有易燃易爆因素。
正确处理工学艺:
气液分离器收废
:先加温至5℃利用甲醇和的部分油脂物。
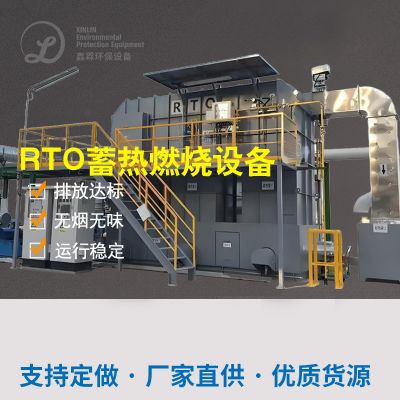
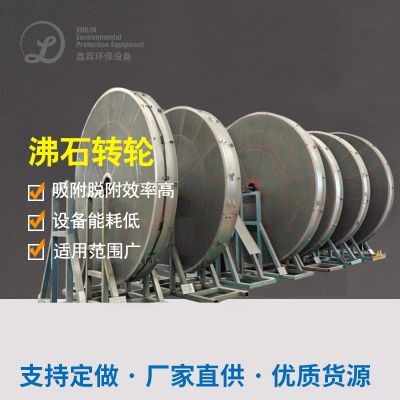
RTO蓄热燃烧物
:对低脱色还原电位尾气做低温脱色,过滤吸收率达99%。
余热灵活运用
:熔化热气回收利用于研发,拉低万元产值能耗。
治理疗效:
VOCs快速清理率>98%
年收购 甲醇超200吨,区域经济效率重要
系统的防爆设备规划非常符合ATEX规范
四、制造行业市场分析与解决办法方法总结结尾
现行,脂类废液处置服务业正冲着
快速化、信息化、智力化
方向上进展。而对不一样的业内需要量,来解决设计方案需灵巧结合物理学、无机化学及生物技艺技艺。未来生活,
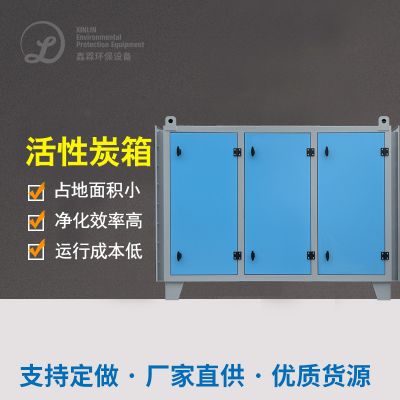
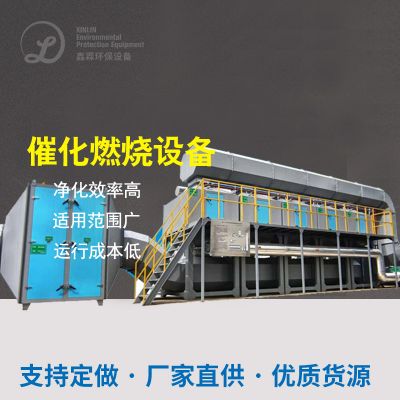
气液分离器回收公司+崔化脱色
、
膜区分+生态学滤池
等创新技术技术将进那步升高治理率,一起有效降低碳排放标准。
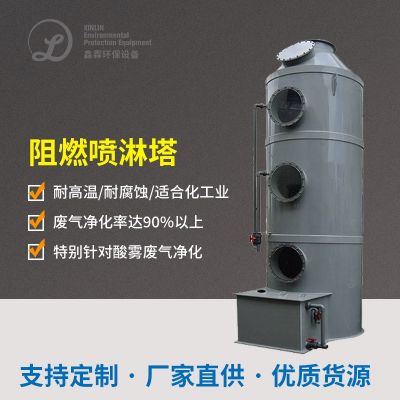
企业决定处里整体时,应网络综合考虑的工业废气属性、的投资费用预算及程序执行成本低,必需决定防堵性强、高耗能低的整体,并整存整取维护与保养以确保短期不稳程序执行。

 扫一扫添加微信