項目底色
该酒厂总产量红提白兰地5000吨,废气最主要的来历于红提提子进行维护清洁、压榨、进行发效、包装及机 进行维护清洁等教学环节。致使地处于大运湖泊域,绿色追求要从严,需达到了《进行发效酒精浓度和啤酒工业园水污染问题物排污规则单位》(GB 27631-2011)一级通过成绩规则单位。
废水处理工艺营养成分及由来
家电清洗电镀废水
:含沙子、水果皮、果梗等悬浮物物,COD约2000mg/L。
压榨废水处理方法
:含糖原类、有机会酸,COD高达到8000-12000mg/L。
进行发酵残液
:含啤酒、鲜酵母残留,BOD5约5000mg/L。
情况呢焦化废水
:含清理剂残存,pH起伏大(4-10)。
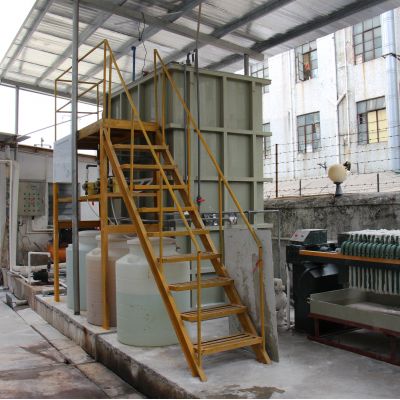
治理 生产技术程序流程
分为“预补救+活性污泥+好氧+深度.补救”结合技术:
集水管+调准池
:取除大颗粒剂杂物,义均水体储水量。
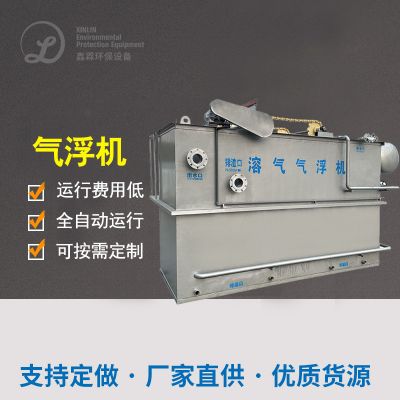
气浮保护装置
:添加PAC、PAM,删去80%大于悬浮按钮物。
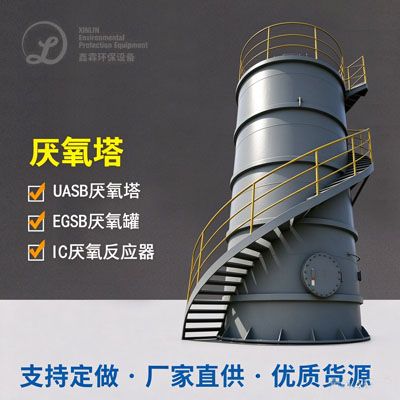
UASB好氧菌现象器
:COD除去率超85%,产产生应用于加工区集中供热。
A/O好氧设备
:实现活性污泥反活性污泥脱氮,BOD5清除率达95%。
Fenton防氧化+砂滤
:光降解难解决生物碳物,出水量COD<80mg/L。
进而实际效果
整体维持运转后,留水COD≤60mg/L、NH3-N≤5mg/L,远相较于排放标标。沼气池的回收利用年节省了燃煤锅炉材料费约40万元,厌氧颗粒污泥经脱干后适用于为园区化肥。

 扫一扫添加微信