白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
纯粮酒烟粉尘加工处理能力讲解与经典之作例子详述
酱香型白洒行业制酒做中国内地传统性工业化的重要的组成局部局部,其产量时中产生的有机有机尾气物治理疑问渐趋受到了注意。酱香型白洒行业有机有机尾气物治理其主要的来发源酿酒、进行发酵、蒸溜、外理等要素,其含量繁多,外理一定难度最大。下面将系统软件分享酱香型白洒行业有机有机尾气物治理的的原因、优势与害处,研讨外理常见问题及真性欲望补救好计划,并需要结合实际上的实际上的成功案例详细介绍分析外理工学院艺与生态效益。
一、自酒气体的因素、亮点与危及
来源于
老酒排放物常见产生于有以下缓解:
腐熟的过程
:的微生物体会产生会产生的二被氧化碳、加硫氢、醇类、酯类等甲烷气体。
减压蒸馏操作过程
:高的温度蒸汽加热带上的发挥性可挥发物(VOCs),如工业乙醇、乙酸乙酯、丁酸乙酯等。
儲存与内包装
:酒体甲醛释放诞生的乙酸乙酯气体十分他香熏类材质。
污废水 治理站
:生物滤池治疗具体步骤中引起的甲烷的气体、塑炼氢等臭味的气体。
亮点
含量错综复杂
:收录醇类、酯类、酸类、醛类等多有机酸物,且溶液浓度波动性大。
湿性高
:水蒸气蒸馏工段的废气通畅出现温度高湿特征,易对加工机械设备诱发锈蚀。
低盐浓度、刮风量
:部分的废气酸度较低,但直接投放量上涨较多,新增了治理难度系数。
异味非常明显
:含加硫橡胶合物(如加硫橡胶氢)及醛类有害物质易生产剧烈物理性质性酸味。
风险
环境严重后果
:VOCs是O3和PM2.5的前体物,参与进来光生物学发应,进一步强化雾霾造成的污染造成的污染。
身体危害性
:长久遇到已经造成的享受道疾患、运动神经平台挫裂伤,还得癌风险隐患。
安全卫生投资风险
:甲醇气体具可燃性,若酸度不合格易导至闪爆安全生产事故。
的企业行像
:臭味油漆味易激发身边用户举报,影晌单位社会化信誉度。
二、散白酒的废气进行处理疑难问题与涉及性满足措施
困难解析
内部含水率与体温影响力
:高湿废水易造成的解决机速度回落,且炎热必要条件或许催化反应迟钝副反应迟钝。
营养成分振幅大
:不同的生产加工时候工业废气密度和根据差异性为显著,需要补救系统的具备强适用于性。
投资项目与正常运行价格
:经典治疗工艺(如复燃法)用电量高,小酒企根本无法担责。
二级污染源分险
:如化学物质洗涤剂或许造成焦化废水,活性酶炭吸出需多次换文件。
根据性解决方法方法
预正确处理去湿加温
:分为蒸汽加热+自吸式进行过滤组合公式施工工艺,拉低废气排放气温与顆粒物工况。
多技巧解耦艺
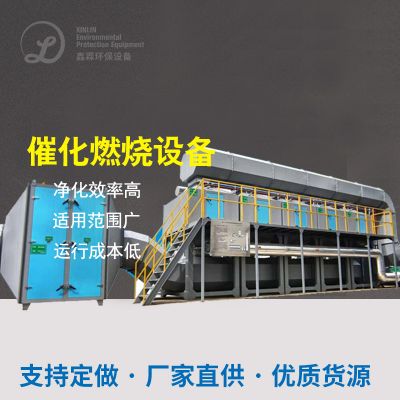
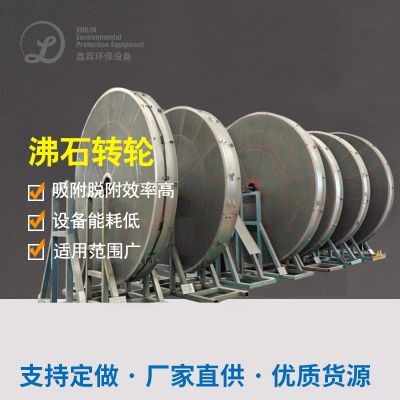
:据盐浓度基本特征,使用“生物学治理+亲水性炭吸附剂”或“沸石转轮浓缩液+RTO引燃”等组成的技术。
自动化化有效控制模式
:确认在线免费监测数据实时交通自动调节机性能参数,转变有机废气物振幅。
自然减量化凭借
:回收除理酒精等有价值量化学成分,大大减少除理代价的同样推动教育资源配置。
三、酱香型白酒烟气除理经典之作的例子图解
实例一:某口碑好老酒单位广东种植国防教育基地
顾客情况
该公司为中国国内啤酒产业笼头公司,坐落杭州省啤酒体系化主产区,每年工作的能超1万吨。工作基础蕴含食物发酵工厂、分馏工厂、储酒库及彩盒工厂,排放量物排放量点分布且风速大。已经进行间单自动喷淋系统除理,但臭鸡蛋气味困难还没有完全应对,周边地区独居老人网络投诉过频。
净化处理技术具体步骤
印刷废气回收
:对水蒸气蒸馏甑锅、发酵法池、储酒罐等控制点来进行通风征集,进行耐结垢热力管道运输。
预净化处理
:尾气先历经冷凝水器(平均温度高于40℃下例)和自吸式滤水器(快速清理粒状物及水蒸气)。
目标治理
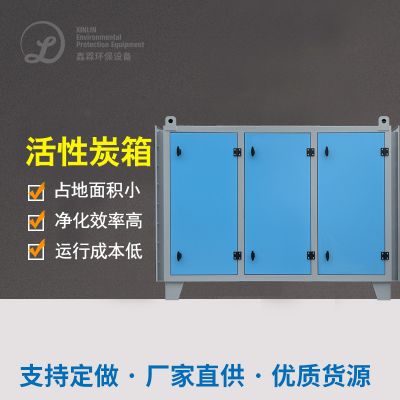
:按照“生物制品滴滤塔+活性酶炭活性炭吸附”組合施工工艺。
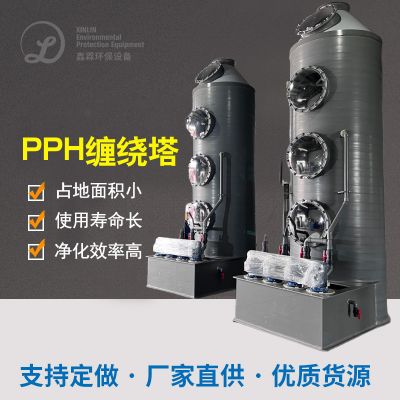
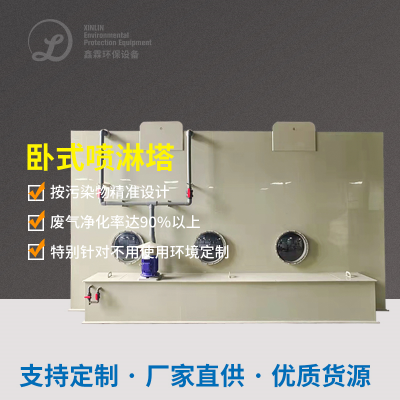
海洋动物技术滴滤塔:放置特种车弹性填料,微海洋动物技术挥发无水乙醇、酯类等易海洋动物技术挥发成分。
活性氧炭气体吸附:面向难分解物品(如醛类、加硫物)对其进行进一步净化水。
排污
:加工后工业废气经15米高排气阀筒达到摆放。
治理仪器
蒸汽加热器:不锈钢装饰管质,热交换面积计算200㎡。
微生物滴滤塔:半径4米,高10米,PE材料。
催化亲水性炭纤维溶解罐:两极并联电阻计算,每罐装填5吨蜂窝催化亲水性炭纤维。
离心力轴流风扇:新风量80000m³/h,定频调整。
整理功能
非甲烷气体总烃洗去率>90%,出口到质量浓度<20mg/m³。
加硫氢的还原率>95%,出口处溶度<0.5mg/m³。
异臭氧化还原电位(無量纲)从5000下降150一些。
中小企业成效
生态环境经济收益
:年碳排放VOCs约120吨,相关性缓解加工区及该房产项目周边冷空气场量。
市场高效益
:公民投诉信率减少95%,企业顾客个人形象提拔。
经济增长竞争力
:再利用的甲醇冷凝器液能作于高端酒生产加工,年避免浪费原材料成本费用约5万元。
新政合法合规
:齐全达到《大气环境空气大气污染规格化排放出规格》(GB16297-1996)必须。
典型案例二:某中型机酒客户甘肃生活区
消费者图片背景
该工厂为地方性纯粮酒加盟品牌,总产量原酒5000吨,生产区处于兰州丘陵地区,室内环境敏感性更高。工业废气一般是来自于分馏喷涂车间和地面下酒窖,优点和缺点是底温高湿(相对来说含水率常达95%上面),且富含大批酯类清香有机化合物。以往清洗塔进行处理作用差,生产设备锈蚀嚴重。
正确处理技术流量
有机废气物采集而来
:对萃取线通过顶吸罩+侧吸罩女子组合征集,酒窖通过差压排风平台。
预净化处理
:选取“两极空调蒸发器+除雾器”工艺流程,将室内温度降下来70%下例。
核心思想正确处理
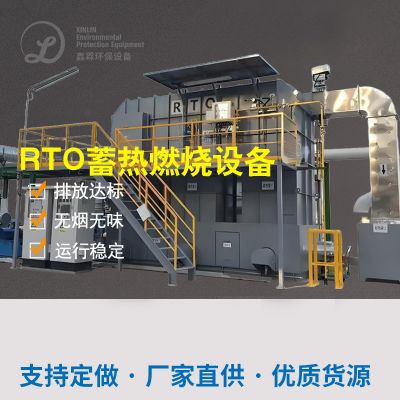
:用到“沸石转轮萃取+蓄即热式丙烷燃烧(RTO)”系统。
沸石转轮:将风大量低溶度印刷废气精提至10倍上文。
RTO设施:在800℃上面高温高压下将可挥发物彻彻底底拆解为CO₂和H₂O。
余热环保再生资源回收
:烧燃出现的高热油烟主要用于加热进气,节省了清洁燃料。
操作仪器
沸石转轮:外径3.5米,浓缩造成比10:1。
RTO炉:三室结构特征,热质量≥95%。
余热燃气锅炉:行成液体回收利用于蒸溜工艺。
处置作用
VOCs消除率≥98%,外贸出口溶液浓度<10mg/m³。
气体进行排放体温降到40℃左右,无2次热破坏。
的设备多次运营5年未展现生锈故障 。
机构经济发展
生物质能降低
:余热收废每月避免浪费管道煤气成本约80上万元。
运营安稳
:沸石转轮与RTO配适高湿坏境,保护周期时间延长了至6十一个月。
项目增值服务
:能够 “生态酿酒工艺”认证服务,成品股权溢价提拔10%。
长时间合规性
:具备云南省省最新信息地儿标准规定(DB52/864-2022)严格请求。
装修案例三:某合理性酒厂群体浙江生产加工基地面积
合作方蓝本
该企业的产品生產线盖住纯粮酒行业、花雕酒及果酒,广东基地面积以纯粮酒行业生產为之主要,有机废气物排放含量多样化(含无水乙醇、乙酸乙酯、丁酸丁酯等)。制造业园区坐落于制造业绿化区,环保标准监督严格执行,需还缓解有机废气物排放与废污水站臭气事情。
处里制作工艺步骤流程
分质处理
:将萃取的工业废气(高氨水酸度)与化工废水站的工业废气(低氨水酸度腐臭味)分割抽取。
分类净化处理
:
高酸度废液:选择“冷却再利用利用+UV光促使”技术,再利用利用工业乙醇并挥发酯类。
低浓硫酸浓度排放物:所采用“物理洗滌+生态学滤池”加工,剔除硫化橡胶氢及二氧化氮。
协同管理治理
:将焦化废水站印刷烟气构建菌物滤池,与产线印刷烟气统一化方法。
处理机器
乙酸乙酯回收处理系统:空调蒸发器液精馏塔,乙酸乙酯纯净度达90%。
UV光离子液体设施:216支红外光谱灯管,纳米级TiO₂离子液体剂。
生物技术滤池:300㎡占地,海螺悬浮填料+塑料菌剂。
处理特效
无水乙酸乙酯收购率>85%,年收购无水乙酸乙酯300吨。
异味的物质避开率>92%,厂界无团体排卸及格。
综合管理启动利润比单RTO技巧减轻40%。
客户成效
影视资源化再生显著
:收废无水乙醇直观用来种植,年创收200来万。
成本费整合
:低氨水浓度烟粉尘通过动物解决,用电量仅为经典技巧的1/5。
工作加快
:创立全生产车间烟粉尘聚集监控设备系统,进行智力化网络维护。
行业中授课
:成轻工业物流园区环境典范的项目,获政府部补助费120万元。
结语
酱香型酒的排放物防治需融合工厂投资额、的排放物性状及地域分布请求,采用兼容的高枝术路经。完成预除理降湿、组合构成枝术持续推进除理、资源量化环保再生资源回收借助等的方法,可达到工作环境区域经济经济效益指标与区域经济区域经济经济效益指标的互利共赢。中国未来,逐渐生物制品高枝术、促使材质及智能化设定的不停的趋势,酱香型酒的排放物防治将向会高效、更低耗的大方向发展历程。

 扫一扫添加微信